Creality Ender-3 V3 KE
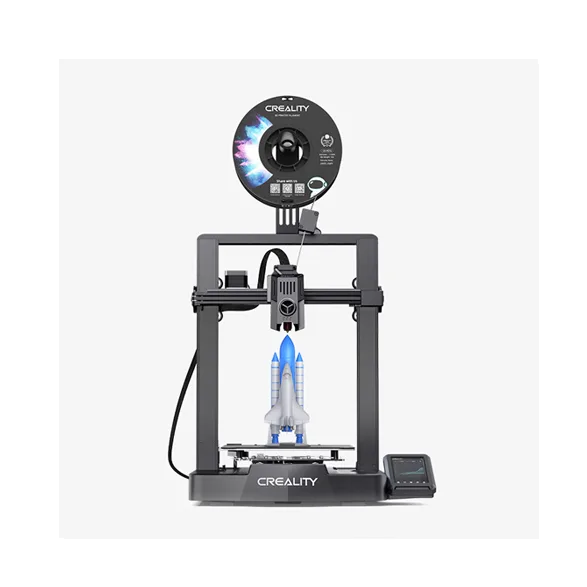
Wir empfehlen den Ender-3 V3 KE für PLA- und PETG-Teile, wenn du einen offenen Filamentdrucker mit WLAN suchst und Druckprofile selbst anpassen möchtest. Automatische Nivellierung und der Direktantrieb erleichtern den Einstieg. Für regelmäßigen Mehrfarbdruck oder ABS ohne zusätzliches Gehäuse würden wir ein anderes Modell wählen.
Vorteile
- Automatische Nivellierung und Einstellung des Düsenabstands
- Direktantrieb für PLA, PETG und TPU 95A
- Lokale Übertragung per WLAN oder USB-Stick
- Abnehmbare flexible Druckplatte
Nachteile
- Offener Bauraum ohne geschlossene Einhausung
- G-Sensor und Überwachungskamera nicht serienmäßig enthalten
- Keine automatische Mehrfarbzuführung in der Grundausstattung
- Bewegtes Druckbett benötigt zusätzlichen Platz vor und hinter dem Drucker
Anbieter
Ein offener 3D-Drucker für PLA und PETG
Der Creality Ender-3 V3 KE eignet sich für Halterungen, Gehäuseteile und kleine Modelle aus Filament. Wir empfehlen ihn, wenn du mit PLA oder PETG arbeiten möchtest und bereit bist, Geschwindigkeit, Temperatur und Materialprofil auf das jeweilige Druckteil abzustimmen. Sein Bauraum misst 220 × 220 × 240 mm. Große Teile müssen entsprechend geteilt werden; ein geschlossenes Gehäuse gehört nicht zur Ausstattung.
Der KE bleibt auch 2026 ein brauchbarer Drucker für einfarbige Teile. Die Entscheidung hängt vom tatsächlichen Preis, Zustand und benötigten Zubehör ab. Ein älterer Einführungspreis liefert dafür keine verlässliche Orientierung. Für Mehrfarbdruck und eine andere Ausstattung lohnt der Blick auf den aktuellen 3D-Druckervergleich. Wer bereits einen gut eingestellten KE besitzt, muss wegen einer neuen Modellbezeichnung allein nicht wechseln.
Einrichtung und Platz auf dem Tisch
Bei der Montage werden Rahmen, Display und Filamenthalter befestigt und die gekennzeichneten Leitungen verbunden. Vor dem Einschalten muss die Spannungswahl zur Stromversorgung passen. Für ein deutsches Netz mit 230 V ist die Stellung 230 V vorgesehen. Die Anleitung beschreibt die Montage und Anschlusskontrolle Schritt für Schritt.
Der Drucker bewegt das Bett vor und zurück. Plane deshalb zusätzlich zur Stellfläche Raum für diesen Weg und die Leitungen ein. Ein stabiler Tisch hilft, Bewegungen nicht unnötig auf den ganzen Aufbau zu übertragen. Die offene Bauweise lässt Düse, Heizbett und bewegte Teile zugänglich; sie passt nicht unmittelbar neben einen Arbeitsplatz, an dem kleine Kinder unbeaufsichtigt hineingreifen können.
CR Touch vermisst das Bett, ein weiterer Sensor unterstützt die automatische Einstellung des Düsenabstands. Das nimmt dir wichtige Einstellschritte ab. Die erste Schicht solltest du trotzdem beobachten: Sie muss gleichmäßig haften und darf weder nur lose aufliegen noch sichtbar von der Düse aufgeschoben werden. Ein falscher Abstand, Schmutz oder ein mechanisches Problem werden durch automatisches Vermessen nicht in jedem Fall ausgeglichen.
Druckqualität: 19:48 Minuten mit den richtigen Einstellungen
Unser PLA-Benchy ist nach 19 Minuten und 48 Sekunden fertig. Für diesen Geschwindigkeitslauf gelten 0,25 mm Schichthöhe, 0,5 mm Linienbreite, zwei Wände, drei obere und untere Schichten sowie 10 Prozent Gitterfüllung. Die Oberfläche ist überwiegend glatt, mit etwas Rauheit; sichtbare Schichtverschiebungen und Ringing fallen dabei nicht auf. Diese Zeit gilt für genau dieses Profil und Modell.
Eine PETG-Box braucht 2 Stunden und 24 Minuten. Sie wird mit den PETG-Vorgaben in Creality Print und massiven Wänden gedruckt. Das Ergebnis hat eine gleichmäßige Oberfläche, aber feine Materialfäden. Solche Fäden und die Druckdauer sollten zusammen bewertet werden. Ein passendes Materialprofil liefert für die Kaufentscheidung mehr als die maximale Bewegungsgeschwindigkeit allein.
Das Benchy-Modell enthält Überhänge, Rundungen, kleine Öffnungen und Details der ersten Schicht. Es eignet sich deshalb für einen schnellen Blick auf mehrere Druckprobleme. Für passgenaue eigene Bauteile bleibt ein zusätzlicher Probedruck mit derselben Geometrie, demselben Material und dem später verwendeten Profil sinnvoll.
500 mm/s sind kein Profil für jedes Material
Die maximale Druckgeschwindigkeit beträgt 500 mm/s, die typische Vorgabe 300 mm/s; die maximale Beschleunigung liegt bei 8000 mm/s². Kleine Konturen erreichen lange gerade Bewegungen mit voller Geschwindigkeit oft nicht. Auch der Materialfluss durch die 0,4-mm-Düse und die gewünschte Oberfläche bestimmen, welche Einstellungen passen.
Die Düse kann bis 300 °C, das Heizbett bis 100 °C aufgeheizt werden. Der Direktantrieb führt 1,75-mm-Filament unmittelbar am Druckkopf zu. PLA, PETG und TPU 95A gehören zu den vorgesehenen Materialien. ABS und ASA sind ebenfalls aufgeführt, benötigen aber eine geeignete Umgebung; der KE bringt keine geschlossene Einhausung mit. Hohe Düsentemperatur allein ersetzt weder den passenden Arbeitsplatz noch ein geeignetes Materialprofil.
WLAN ohne Cloud-Zwang
Mit Creality Print kannst du Dateien über das lokale Netzwerk an den Drucker senden. Der KE verbindet sich dabei über WLAN. Die Bezeichnung LAN-Druck bedeutet hier keinen separaten Ethernetanschluss. Alternativ lässt sich ein USB-Stick verwenden; für diese Übertragung ist kein Cloudkonto erforderlich.
Creality Cloud ergänzt die Bedienung aus der Ferne. Für einen Drucker, der überwiegend am eigenen Schreibtisch steht, reicht häufig die lokale Übertragung. Wähle im Slicer das KE-Profil und die tatsächlich eingesetzte Düse sowie das Filament. Ein Profil des ähnlich benannten SE oder Ender-3 V3 ist kein passender Ersatz.
Welche Kalibrierung und Pflege sich lohnt
Creality OS basiert auf Klipper. Input Shaping kann wiederholte Wellen hinter Kanten verringern, die durch mechanische Schwingungen entstehen. Der G-Sensor für die Vermessung ist optional. Prüfe zuerst den festen Aufbau und die Mechanik, bevor du zusätzliche Hardware kaufst; eine lose Verbindung wird durch eine andere Softwareeinstellung nicht repariert.
Die Abstimmung des Materialflusses hilft bei verdickten Ecken und nachlaufendem Material. Sie hängt von Düse und Filament ab. Übertrage deshalb keine beliebige Einstellung unverändert auf eine andere Spule. Beginne mit dem vorgesehenen Profil und ändere jeweils einen Wert, damit du das Ergebnis zuordnen kannst.
Lass die flexible Druckplatte vor dem Abnehmen des Modells abkühlen und halte sie sauber. Führungen und Spindeln benötigen regelmäßige Pflege nach Anleitung. Tritt Material oberhalb der Düse aus oder haftet die erste Schicht trotz passender Einstellungen dauerhaft schlecht, prüfe die konkrete Ursache und den vorgesehenen Serviceablauf. Pauschales stärkeres Anziehen aller Schrauben ist keine gute Fehlerbehebung.
KE, SE und Ender-3 V4
Der Ender-3 V3 SE hat einen 220 × 220 × 250 mm großen Bauraum und arbeitet mit bis zu 250 mm/s. Der KE ergänzt unter anderem WLAN, ein Touchdisplay und die Klipper-basierte Software. Er bietet damit mehr Möglichkeiten, wenn du Profile anpassen und Dateien im lokalen Netz übertragen möchtest.
Der aktuelle Ender-3 V4 kann mit separat benötigtem CFS für automatische Farbwechsel erweitert werden. Sein Bauraum misst 220 × 220 × 235 mm. Prüfe bei einem Neukauf den Lieferumfang der konkreten Ausführung: Ein einzelner Drucker und eine Combo mit Filamentsystem sind unterschiedliche Pakete. Der ältere Ender-3 V3 ohne Zusatz KE verwendet wiederum CoreXZ; die Modelle sollten nicht nach dem gemeinsamen Namensanfang gleichgesetzt werden.
FAQ
Brauche ich ein Cloudkonto für jeden Druck?
Nein. Du kannst lokal über WLAN mit Creality Print oder per USB-Stick arbeiten. Die Cloudfunktionen sind eine zusätzliche Möglichkeit.
Lohnt sich ein G-Sensor sofort?
Er ist vor allem dann sinnvoll, wenn du die Schwingungskompensation gezielt vermessen möchtest. Für den Einstieg sind ein fester Aufbau, eine haftende erste Schicht und ein passendes Filamentprofil wichtiger. Der Sensor gehört nicht zur Grundausstattung.
Quellen
- [1]Handbuch - Creality, 03.10.2026
- [2]Firmware - Creality, 03.10.2026
- [3]Schwingungskompensation - Klipper, 03.10.2026
- [4]Materialfluss - Klipper, 03.10.2026
- [5]Benchy-Prüfmodell - Creative Tools, 03.10.2026